- Upínání a nástroje
-
Upínací technika
-
-
Nástroje pro obrábění kovů
-
-
Přívody chladiva pro obrábění
-
- Hutní materiály
-
Hutní materiály
-
- Železářství
-
Nástroje pro vrtání, dělení, broušení a leštění
-
-
Železářství a dílenské vybavení
-
-
Ruční nářadí
-
-
Měřidla
-
-
Svařování a pájení
-
-
Chemie
-
-
Pneumatické nářadí a příslušenství
-
-
Elektrické nářadí a stroje
-
-
Ochranné oděvy, pracovní pomůcky, drogerie
-
-
Spojovací materiál a kotevní technika
-
-
Sanitární technika
-
-
Zahrada a dům - vše pro péči o zahradu, zavlažování i údržbu okolí domu
-
-
Elektromateriál
-
-
Stavba a rekonstrukce
-
-
Auto, moto a cyklo
-
-
Okapové systémy
-
-
Dárkové poukazy
















































Svařování a pájení
Hledáte vybavení pro svařování, pájení nebo plazmové řezání? Sortiment zahrnuje svařovací a pájecí techniku, spotřební materiál, příslušenství i ochranné pomůcky pro profesionální použití, dílnu, servis i domácí práce.
-
Svářečky a svařovací invertory - stroje pro MMA, MIG/MAG, Lift TIG, plazmové řezání i polyfúzní svařování plastového potrubí.
-
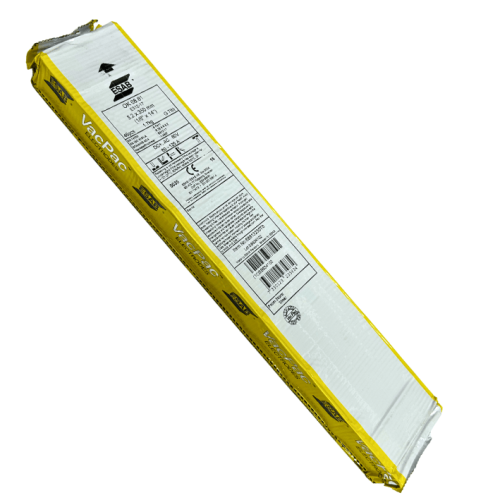
Elektrody a svařovací dráty - spotřební materiál pro různé metody svařování a svařované materiály.
-
Svářečské kukly a ochranné pomůcky - kukly, ochranná skla a fólie, OOPP a další vybavení pro bezpečnou práci.
-
Příslušenství pro svařování - držáky elektrod, svěráky, upínky a další praktické vybavení.
-
Pájení - pájecí cíny, páječky, pájecí pera a stanice, hroty, tavidla a další příslušenství.
Při výběru vycházejte především z metody svařování nebo pájení, spojovaného materiálu, jeho tloušťky a požadovaného výsledku. U svářeček je důležitá podporovaná metoda a rozsah svařovacího proudu, u elektrod a drátů jejich určení pro konkrétní materiál a proces. U pájení zohledněte také druh pájky, potřebnou pracovní teplotu a velikost pájeného spoje.









Oblíbené kategorie pro svařování a pájení
Svářečky a svařovací invertory
Při výběru svářečky je nejdůležitější určit, jakou metodou, jaké materiály a v jakých tloušťkách budete nejčastěji svařovat. Pro běžné opravy, dílnu i profesionální práci jsou k dispozici svařovací invertory pro MMA, MIG/MAG a Lift TIG, včetně multifunkčních strojů kombinujících několik metod.
Nesledujte pouze maximální hodnotu proudu v ampérech. Důležitý je také rozsah svařovacího proudu, zatěžovatel, podporované metody, napájení a vybavení konkrétního stroje.
MMA, MIG/MAG nebo TIG – jaký je mezi nimi rozdíl?
| Metoda | Jak funguje | Typické využití |
|---|---|---|
| MMA | svařování obalenou tavící se elektrodou | opravy, konstrukce, montáže, práce v dílně i terénu |
| MIG/MAG | průběžně podávaný svařovací drát v ochranné atmosféře | delší svary, konstrukce, výroba a rychlejší svařování |
| TIG | oblouk hoří mezi netavící se wolframovou elektrodou a materiálem | přesné, čisté a dobře kontrolovatelné svary |
MMA je univerzální metoda, která nepotřebuje externí ochranný plyn – ochrannou atmosféru a strusku vytváří obal elektrody.
U MIG/MAG se svařovací drát automaticky podává hořákem a zároveň funguje jako přídavný materiál. Rozdíl mezi MIG a MAG spočívá především v použitém ochranném plynu: MIG používá inertní, MAG aktivní ochranný plyn.
TIG používá netavící se wolframovou elektrodu a ochranný plyn. Přídavný materiál se v případě potřeby přidává samostatně. Metoda umožňuje velmi dobrou kontrolu nad svarovou lázní, ale obvykle vyžaduje více zkušeností.
Elektrody pro MMA svařování
Správná elektroda se nevybírá pouze podle průměru. Rozhodující je především svařovaný materiál, požadované vlastnosti svaru, poloha svařování, typ proudu a doporučená polarita.
V nabídce najdete například rutilové, bazické a rutil-bazické elektrody, ale také speciální elektrody pro nerezové a obtížně svařitelné oceli, litinu, hliník nebo opravy a navařování.
Pro běžné svařování konstrukčních ocelí jsou oblíbené rutilové elektrody díky snadnému zapálení a stabilnímu oblouku. Bazické nízkovodíkové elektrody nacházejí uplatnění zejména u namáhanějších konstrukcí a tam, kde jsou vyšší požadavky na vlastnosti svarového kovu.
U konkrétní aplikace se vždy řiďte klasifikací elektrody a doporučením jejího výrobce.
Svařovací dráty a wolframové elektrody
V nabídce najdete plné dráty pro MAG svařování, samoochranné trubičkové neboli plněné dráty i dráty pro svařování plamenem. Správný svařovací drát vybírejte podle svařovaného materiálu, použité metody, průměru drátu a požadovaných vlastností svaru.
U svařování MIG/MAG se drát průběžně podává hořákem a současně tvoří přídavný materiál. Některé samoochranné plněné dráty lze používat bez externího ochranného plynu; vždy však musí odpovídat konkrétnímu stroji a aplikaci.
Pro TIG svařování se používají netavící se wolframové elektrody. Jejich typ, průměr a provedení se volí podle svařovaného materiálu, polarity, druhu proudu a svařovacího proudu.
Svářečské kukly a ochranné vybavení
Elektrický oblouk vytváří intenzivní viditelné, ultrafialové a infračervené záření, proto je správná ochrana očí a obličeje při obloukovém svařování nezbytná.
V nabídce najdete svařovací kukly, samostmívací kukly, ochranná skla a fólie, rukavice a další OOPP pro svařování.
U kukly sledujte především její určení pro danou metodu, rozsah zatmavení a u samostmívacích modelů také možnosti nastavení citlivosti a prodlevy. Ochranný stupeň musí odpovídat konkrétní svařovací metodě a intenzitě oblouku.
Příslušenství a upínání při svařování
Správné ustavení dílů výrazně usnadňuje přípravu spoje i samotné svařování. K tomu slouží svařovací svěráky, upínky a další fixační pomůcky.
Součástí sortimentu jsou také držáky elektrod a další příslušenství. U držáku elektrody kontrolujte zejména jeho proudové zatížení a vhodnost pro používané průměry elektrod.
Plazmové řezání
Plazmová řezačka používá koncentrovaný proud ionizovaného plynu k dělení elektricky vodivých materiálů. Umožňuje rychlé dělení například oceli a dalších vodivých kovů.
Při výběru sledujte především maximální a doporučenou tloušťku řezu, řezací proud, požadavky na napájení a potřebný zdroj stlačeného vzduchu podle parametrů konkrétního stroje.
Polyfúzní svařování plastového potrubí
Svařování není určeno pouze pro kovy. Polyfúzní svářečky slouží ke spojování vhodných termoplastových trubek a tvarovek, například při montáži vodovodních rozvodů.
Při výběru je důležitý především rozsah průměrů potrubí, výkon zařízení, regulace teploty a vhodné svařovací nástavce. Vždy respektujte technologický postup předepsaný výrobcem použitého potrubního systému.
Páječky, pájecí stanice a pájecí cíny
Pro pájení elektroniky, vodičů, drobných kovových součástí i hrubší práce najdete pájecí pera, hrotové a transformátorové páječky, pájecí stanice, pájecí cíny, hroty, kalafunu, tavidla a odsávačky cínu.
Pro jemnější elektroniku je výhodná možnost regulace teploty a vhodně zvolený pájecí hrot. Výkonnější páječky s větším hrotem se hodí pro větší spoje a práce vyžadující vyšší tepelný výkon.
Pájecí materiál vybírejte podle spojovaných materiálů a aplikace. K dispozici jsou olovnaté i bezolovnaté pájky a pájky s tavidlem uvnitř drátu.
Jak vybrat vybavení pro svařování a pájení?
Začněte tím, že si určíte:
-
jaký materiál budete spojovat,
-
jeho přibližnou tloušťku,
-
zvolenou metodu svařování nebo pájení,
-
zda budete pracovat převážně v dílně, nebo také v terénu,
-
požadovanou kvalitu a vzhled spoje,
-
potřebný výkon a zatížení zařízení,
-
vhodný přídavný materiál,
-
ochranné pomůcky odpovídající konkrétní práci.
Náš tip: maximální proud není jediný důležitý údaj svářečky
Při porovnávání svářeček se často řeší hlavně hodnota 140 A, 160 A nebo 200 A. Sama o sobě ale neříká, jak dlouho je stroj schopen při daném výkonu pracovat.
Důležitým parametrem je také zatěžovatel (duty cycle). Udává, jakou část desetiminutového pracovního cyklu může svářečka pracovat při uvedeném svařovacím proudu a za stanovených podmínek bez překročení dovoleného tepelného zatížení.
Například zatěžovatel 60 % při určitém proudu znamená za stanovených podmínek 6 minut svařování a 4 minuty chladicího intervalu v rámci desetiminutového cyklu. Při častějším a profesionálním používání je proto zatěžovatel velmi důležitým parametrem.
Často se ptáte
Jakou svářečku vybrat pro domácí dílnu?
Pro běžné opravy ocelových konstrukcí může být praktický MMA invertor, který je kompaktní a nevyžaduje láhev s ochranným plynem.
Pokud budete svařovat častěji, delší svary nebo tenčí materiály, může být vhodnější MIG/MAG svářečka. Multifunkční stroje kombinující více metod mohou být zajímavé tam, kde potřebujete větší univerzálnost.
Rozhodující ale vždy jsou materiály, tloušťky a charakter konkrétní práce.
Jaký je rozdíl mezi MIG a MAG?
Obě metody pracují s kontinuálně podávaným tavícím se drátem a ochranným plynem.
Rozdíl spočívá v ochranné atmosféře. MIG používá inertní plyn, zatímco MAG používá aktivní plyn nebo směs s aktivní složkou. Konkrétní plyn se vybírá podle svařovaného materiálu a procesu.
Co znamená Lift TIG?
Lift TIG označuje způsob zapálení TIG oblouku dotykem wolframové elektrody s materiálem a jejím následným nadzvednutím.
Pokud je MMA invertor vybaven funkcí Lift TIG, znamená to, že jeho zdroj podporuje tento způsob TIG svařování. Neznamená to však automaticky, že obsahuje veškeré vybavení potřebné pro TIG – vždy zkontrolujte příslušenství a parametry konkrétního stroje.
Jak vybrat průměr svařovací elektrody?
Průměr elektrody souvisí především s tloušťkou a konstrukcí svařovaného materiálu, polohou svaru a požadovaným svařovacím proudem.
Neexistuje jedno pravidlo použitelné pro všechny elektrody. Každý typ má výrobcem doporučený rozsah proudu a podmínky použití, podle kterých je vhodné nastavení volit.
Jaký je rozdíl mezi rutilovou a bazickou elektrodou?
Rutilové elektrody bývají oblíbené pro snadné zapalování oblouku, příjemné svařovací vlastnosti a běžné konstrukční práce.
Bazické elektrody se používají zejména tam, kde jsou vyšší požadavky na mechanické vlastnosti svaru a nízký obsah difuzního vodíku. Vyžadují však správné skladování a zacházení podle pokynů výrobce.
Výběr elektrody musí vždy odpovídat svařovanému materiálu a požadavkům na výsledný spoj.
Potřebuji při svařování vždy kuklu?
Při obloukovém svařování je odpovídající ochrana očí a obličeje nezbytná. Svářecí kukla chrání před intenzivním optickým zářením, jiskrami a rozstřikem kovu.
Správný filtr a stupeň zatmavení je nutné volit podle svařovací metody a pracovních podmínek.
Jaký je rozdíl mezi páječkou a pájecí stanicí?
Jednoduchá hrotová nebo transformátorová páječka může postačit pro běžné opravy a méně náročné práce.
Pájecí stanice umožňuje zpravidla lépe řídit pracovní teplotu a je vhodná zejména tam, kde se pájí častěji nebo jsou důležité stabilnější podmínky pájení.
K čemu slouží tavidlo při pájení?
Tavidlo pomáhá při pájení odstraňovat nebo omezovat oxidické vrstvy a zlepšovat smáčení pájených povrchů pájkou.
Typ tavidla musí odpovídat materiálu a způsobu pájení. Některé pájecí dráty již obsahují tavidlo uvnitř.
Je při svařování důležité větrání?
Ano. Při svařování mohou vznikat dýmy a plyny, jejichž množství a složení závisí na svařovaném materiálu, přídavném materiálu, procesu a pracovních podmínkách.
Pracoviště proto musí mít odpovídající větrání nebo odsávání a ochranná opatření musí vycházet z konkrétního rizika. Zvláštní pozornost vyžaduje svařování v uzavřených nebo špatně větraných prostorách.